
Если спросить, что определяет успех сборки теплообменника, большинство назовёт качество уплотнений. На практике решает другое — размер, до которого сжат пакет пластин. Хорошие уплотнения при неправильной затяжке потекут. Средние при правильной отработают свой срок.


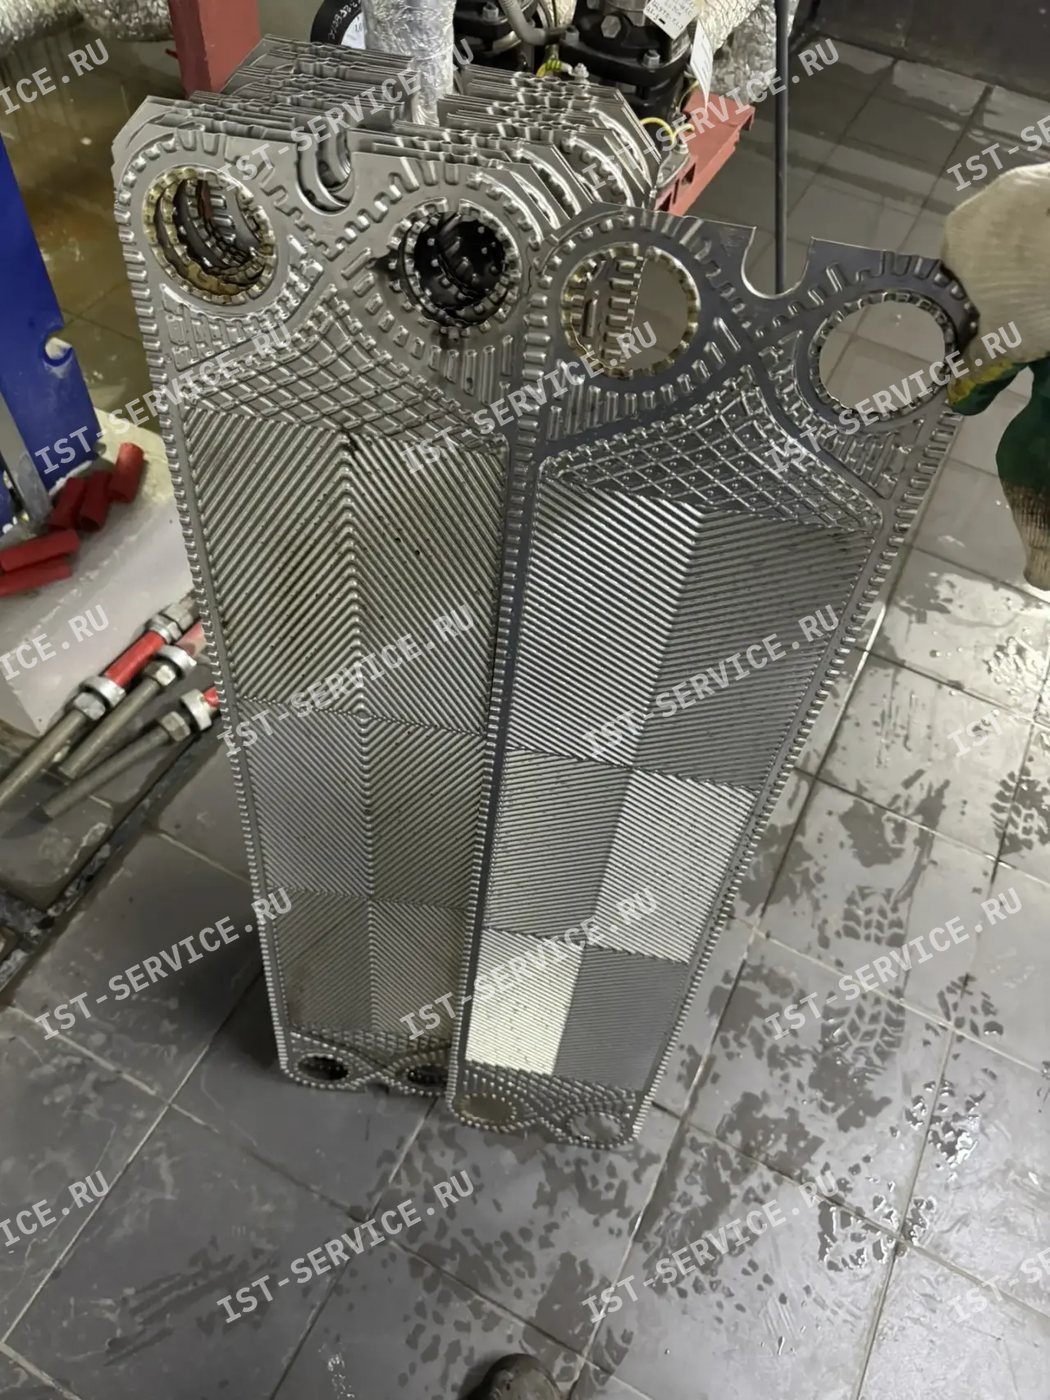
Это тот параметр, который отличает сборку по паспорту от сборки «до упора». Разбираем, что он означает и что происходит при отклонениях в обе стороны.
Что это такое
Размер сжатого пакета — расстояние между внутренними поверхностями неподвижной и прижимной плит после затяжки. В документации он обозначается по-разному, у многих производителей — буквой с указанием допуска.
Физический смысл простой. Уплотнение — это резиновый контур в пазу пластины. Чтобы он держал, его нужно сжать: обеспечить определённое контактное давление между резиной и соседней пластиной. Слишком слабо — не держит. Слишком сильно — резина работает с перенапряжением и выдавливается, а пластины начинают деформироваться.
Правильная степень сжатия и задаётся размером пакета. Он рассчитан производителем под конкретную пластину и конкретный профиль уплотнения.
Где взять значение: на шильдике аппарата или в паспорте. Универсальной цифры не существует — она своя для каждой модели и зависит ещё и от количества пластин в пакете. Что написано на табличке — как читать шильдик.
Почему «до упора» — это поломка
Логика «затянем посильнее, точно не потечёт» выглядит убедительно ровно до первого такого ремонта.
Что происходит при перетяжке:
Уплотнение выдавливается из паза. Резина — материал практически несжимаемый: она не уменьшается в объёме, а перераспределяется. Избыточное усилие выгоняет её из паза наружу или внутрь канала. Снаружи это видно как выступающий валик, внутри — не видно вообще, но сечение канала уменьшается.
Пластины деформируются. Толщина пластины — доли миллиметра, жёсткость пакета обеспечивается точками контакта гофры. При избыточном усилии эти точки начинают сминаться, гофра «садится». Деформация необратимая: пластина уже не восстановится.
Шпильки и рама перегружаются. Резьба срывается, шпильки вытягиваются, прижимная плита ведёт.
Самое неприятное — отложенный характер последствий. Перетянутый аппарат обычно проходит опрессовку нормально: сжатая резина держит. Течь появляется через недели или месяцы, когда пластины уже деформированы, и следующая сборка с новыми уплотнениями течь не устранит — потому что проблема теперь в геометрии пластин, а не в резине. Это одна из главных причин, почему новые прокладки иногда не решают проблему.
Недотяжка
Противоположная ошибка, менее разрушительная, зато более очевидная.
Недостаточное усилие означает недостаточное контактное давление. Аппарат либо течёт сразу на опрессовке, либо начинает подтекать при выходе на рабочую температуру — когда металл и резина расширяются, а зазоры перераспределяются.
Практическое отличие от перетяжки: недотянутый аппарат чаще всего лечится доводкой до паспортного размера, без замены деталей. Но только если недотяжка обнаружена быстро — течь под давлением постепенно вымывает уплотнение и портит паз.
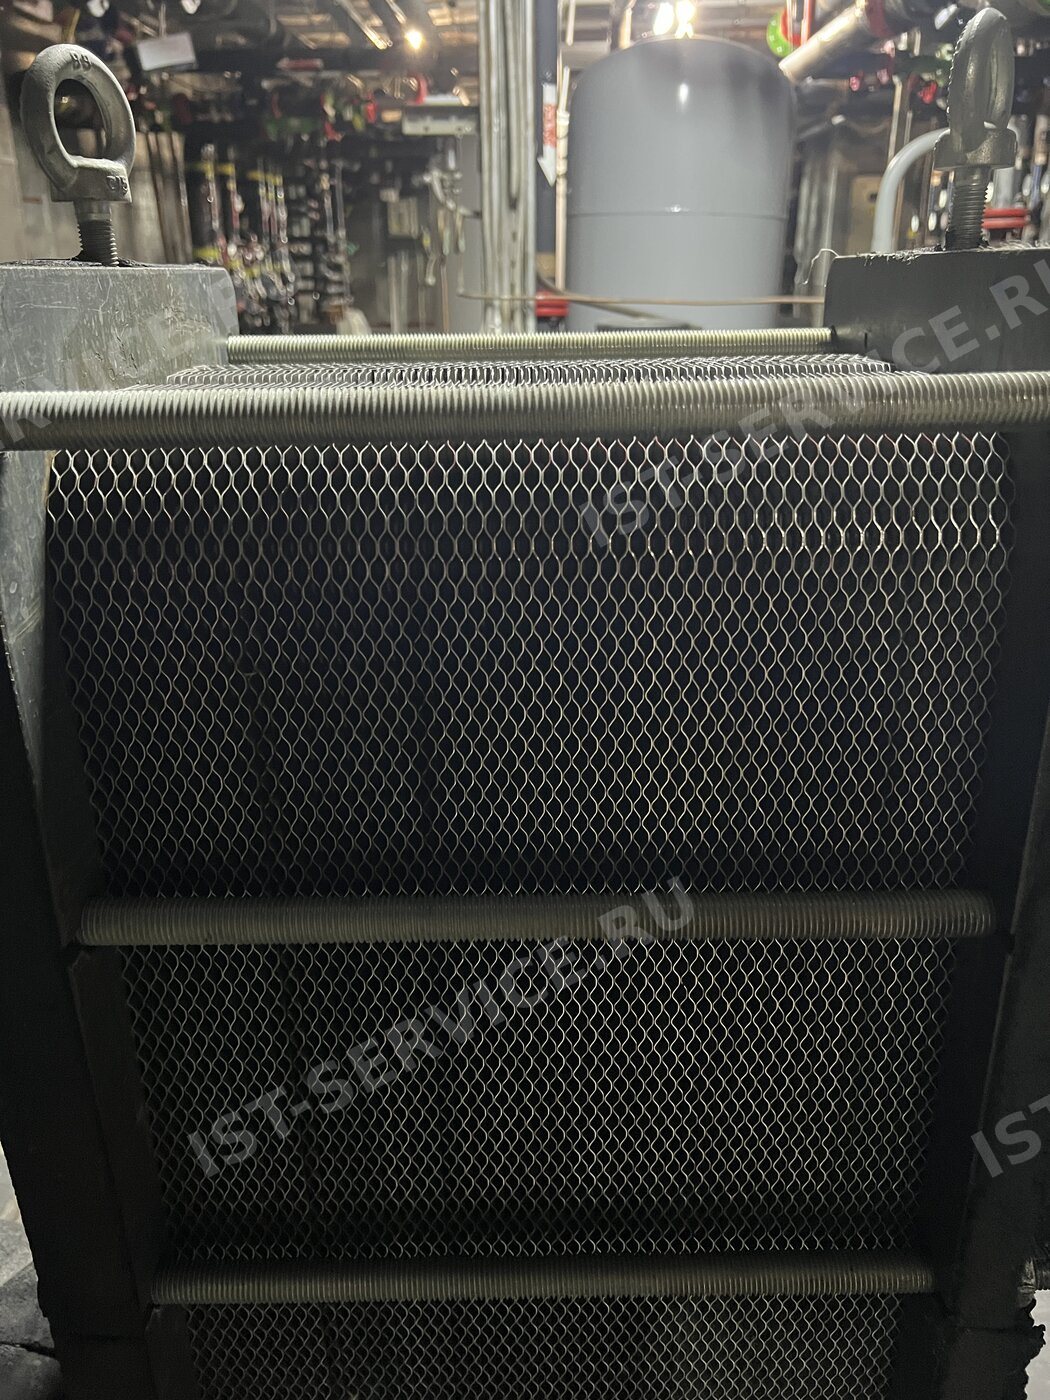


Фотографии с объектов, которые обслуживали.
Равномерность важна не меньше величины
Пакет сжимается несколькими шпильками — от четырёх на малых аппаратах до двух десятков и более на крупных. Затягивать их нужно крест-накрест, малыми шагами, по кругу, постоянно контролируя размер по всем четырём углам.
Что даёт неравномерная затяжка:
- перекос прижимной плиты. Одна сторона пакета сжата сильнее другой. С «недожатой» стороны аппарат потечёт, с «пережатой» — деформируются пластины. Обе проблемы сразу;
- локальную течь по одному углу, которую потом безуспешно пытаются устранить дополнительной подтяжкой — и делают хуже;
- неравномерное распределение потока в пакете при существенном перекосе.
Контроль ведётся не по манометру и не по ощущению на ключе, а штангенциркулем или рулеткой в нескольких точках. Разница между углами должна укладываться в допуск производителя.
Почему нельзя просто подтянуть текущий аппарат
Частый сценарий: теплообменник подтекает, эксплуатация подтягивает шпильки, течь уходит. Через месяц появляется снова, подтягивают ещё. И так до момента, когда подтягивать уже некуда.
Что происходит на самом деле: если аппарат затянут до паспортного размера и при этом течёт, причина не в усилии. Причина — изношенное уплотнение, повреждённая пластина или мусор в пазу. Затяжка сверх паспортного размера эту причину не устраняет, а добавляет к ней деформацию пакета.
Единственный случай, когда подтяжка оправдана: если фактический размер больше паспортного, то есть аппарат реально недотянут. Это проверяется замером, а не предполагается. Подробный разбор — можно ли подтягивать теплообменник.
Что делать, если паспортный размер неизвестен
Ситуация обычная: шильдик закрашен, документы потеряны.
Порядок действий:
- Замерить пакет до разборки и записать. Это не заменяет паспортное значение, но даёт ориентир и, что важнее, диагностический признак: заметное отклонение говорит о том, как собирали в прошлый раз.
- Определить модель — по маркировке на пластине или по замерам. Дальше значение берётся из документации производителя. См. как определить модель теплообменника.
- Не подбирать размер экспериментально — «затянем, пока не перестанет течь». Именно так получаются деформированные пакеты.
Важный нюанс: размер зависит от количества пластин. Если пакет менялся — добавляли или выводили пластины, — паспортное значение для исходной комплектации уже не подходит, и требуется пересчёт по документации производителя.
Что фиксируется в документах
По итогам сборки у заказчика должны остаться:
- фактический размер сжатого пакета после затяжки;
- отметка о соответствии паспортному значению;
- результаты опрессовки.
Практика с отметкой замера прямо на раме аппарата — простая и полезная: при следующем обслуживании не придётся искать документы. Что ещё проверить при приёмке работ — как принять работы.
Сама сборка — предпоследний этап ремонта, за ней идёт испытание давлением: опрессовка после сборки. Весь процесс целиком — этапы ремонта теплообменника.
Частые вопросы
Где узнать паспортный размер пакета для моего аппарата?
На шильдике или в паспорте. Значение индивидуально для модели и зависит от количества пластин — общих цифр здесь не существует.
Можно ли ориентироваться на усилие затяжки вместо размера?
Нет. Контролируется именно геометрия — расстояние между плитами. Момент затяжки на резьбе с разной степенью износа и загрязнения даёт разное усилие сжатия.
Что делать, если пакет затянут меньше паспортного размера?
Сначала понять, почему. Если аппарат перетянут предыдущей сборкой — смотреть состояние пластин при разборке: вероятна деформация.
Насколько точно нужно выдерживать размер?
В пределах допуска, указанного производителем. Допуск существует именно потому, что абсолютная точность недостижима, но выходить за него нельзя ни в одну сторону.
Аппарат потёк после ремонта — это точно затяжка?
Не обязательно. Причин несколько: неверный размер, перекос, неподходящие уплотнения, грязь в пазу, повреждённая пластина. Начинают с замера пакета, потому что это самая быстрая проверка.