
Опрессовка — последняя операция ремонта и единственная, которая даёт объективный ответ на вопрос «собрано герметично или нет». Всё остальное — визуальный контроль, размер пакета, аккуратность при укладке уплотнений — это условия, при которых результат вероятен. Подтверждает его только давление.

Пропустить этот этап технически можно. Но тогда проверкой станет пуск в работу, а цена ошибки — залитый тепловой пункт и повторная разборка.
Что проверяет опрессовка
Три вещи одновременно:
Герметичность наружу. Каждое уплотнение по периметру каждой пластины должно держать. Если хоть одно лежит неровно, зажато с перекосом или повреждено при укладке — течь проявится под давлением.
Герметичность между контурами. Опрессовка одного контура при открытом втором показывает, есть ли переток: среда из испытуемого контура появляется там, где её быть не должно. Это выявляет сквозные дефекты пластин, которые при визуальном осмотре можно пропустить.
Правильность сборки в целом. Равномерность затяжки, отсутствие перекоса плиты, корректность укладки пакета — всё это отражается на результате испытания.
Почему контуры испытывают раздельно
Ключевой момент, который отличает грамотную опрессовку от формальной.
Если подать давление в оба контура одновременно, перепада между ними не будет — и сквозной дефект пластины себя не проявит. Среда просто не пойдёт из одного контура в другой, потому что давление с обеих сторон одинаковое. Аппарат покажет полную герметичность, а через неделю после пуска даст переток.
Поэтому контуры испытываются по очереди: один под давлением, второй открыт и дренирован. Появление воды из открытого контура — прямое указание на дефект пластины. Как выглядит эта проблема в эксплуатации, разобрано в материале о внутреннем перетоке.
Как проходит процедура
Общая логика одинакова для любого разборного аппарата, детали зависят от модели и от требований производителя.
Подготовка. Контур заполняется водой, воздух из него удаляется полностью. Оставшийся воздух — главная причина некорректных результатов: он сжимается, давление «плывёт», и понять, падает оно из-за течи или из-за воздуха, невозможно.
Подъём давления. Давление поднимается плавно, до испытательного значения. Резкий подъём — это гидроудар по только что собранному пакету.
Выдержка. Аппарат стоит под давлением заданное время. Смотрят не только на манометр, но и на сам пакет: подтёки между пластинами, капли по нижней кромке, следы у портов.
Второй контур. Процедура повторяется.
Сброс и фиксация. Давление сбрасывается плавно, результаты записываются.
О величине испытательного давления. Универсальной цифры не существует. Значение определяется паспортом конкретного аппарата, его расчётным давлением и действующими нормами для системы, в которой он работает. Взять цифру «как обычно» — прямой путь либо к бесполезному испытанию, либо к повреждению пластин. Смотрите шильдик и паспорт; что на них написано, разобрано в статье как читать шильдик.

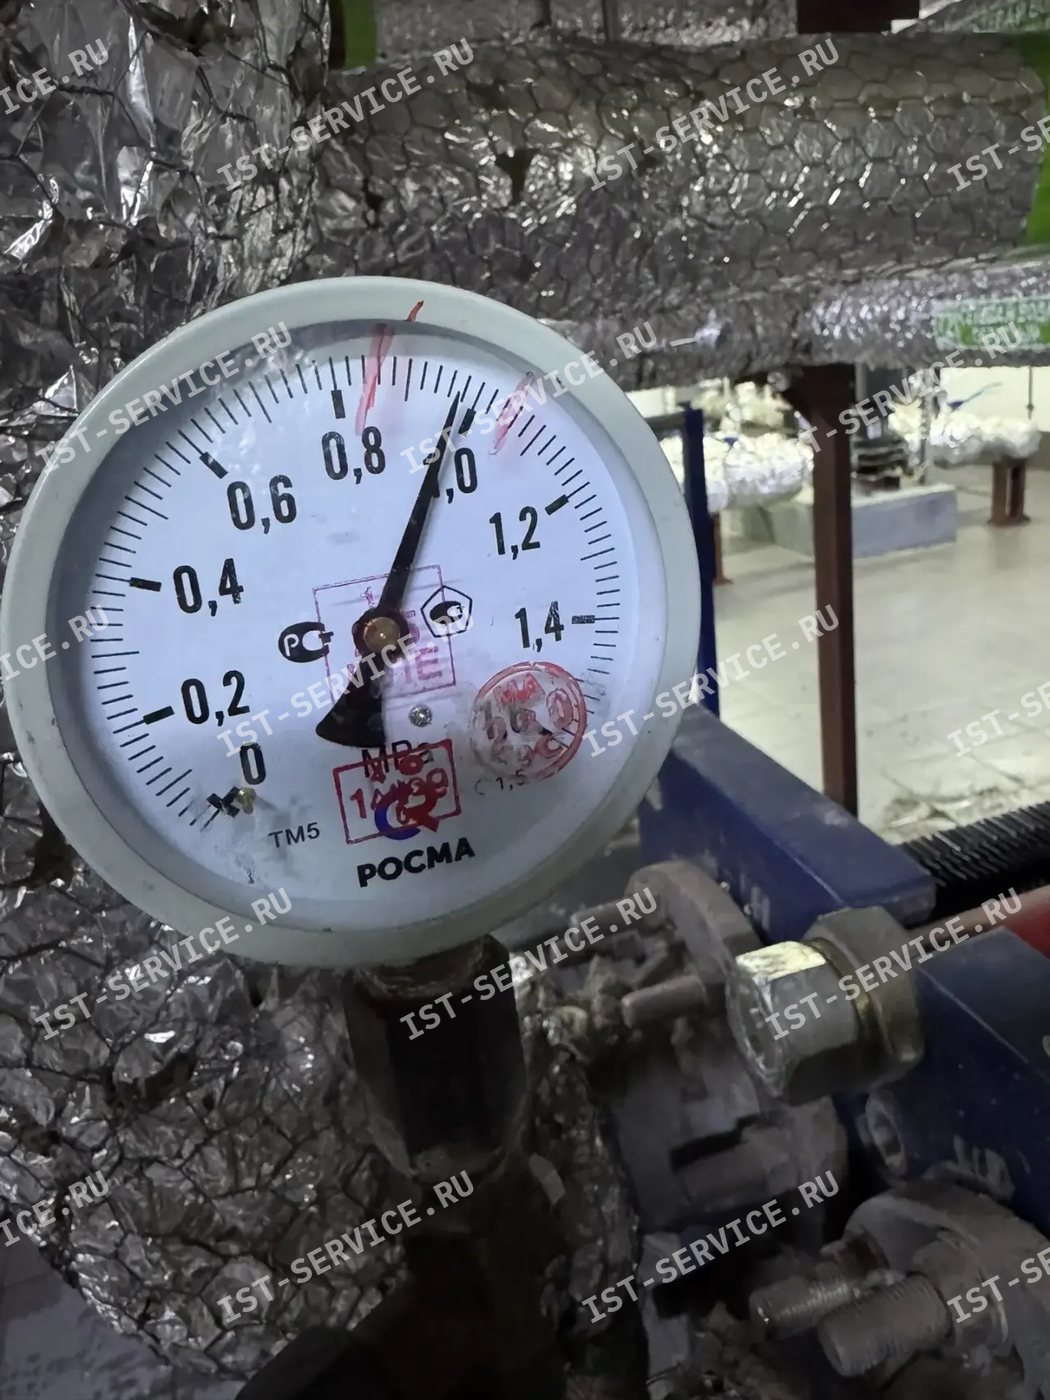
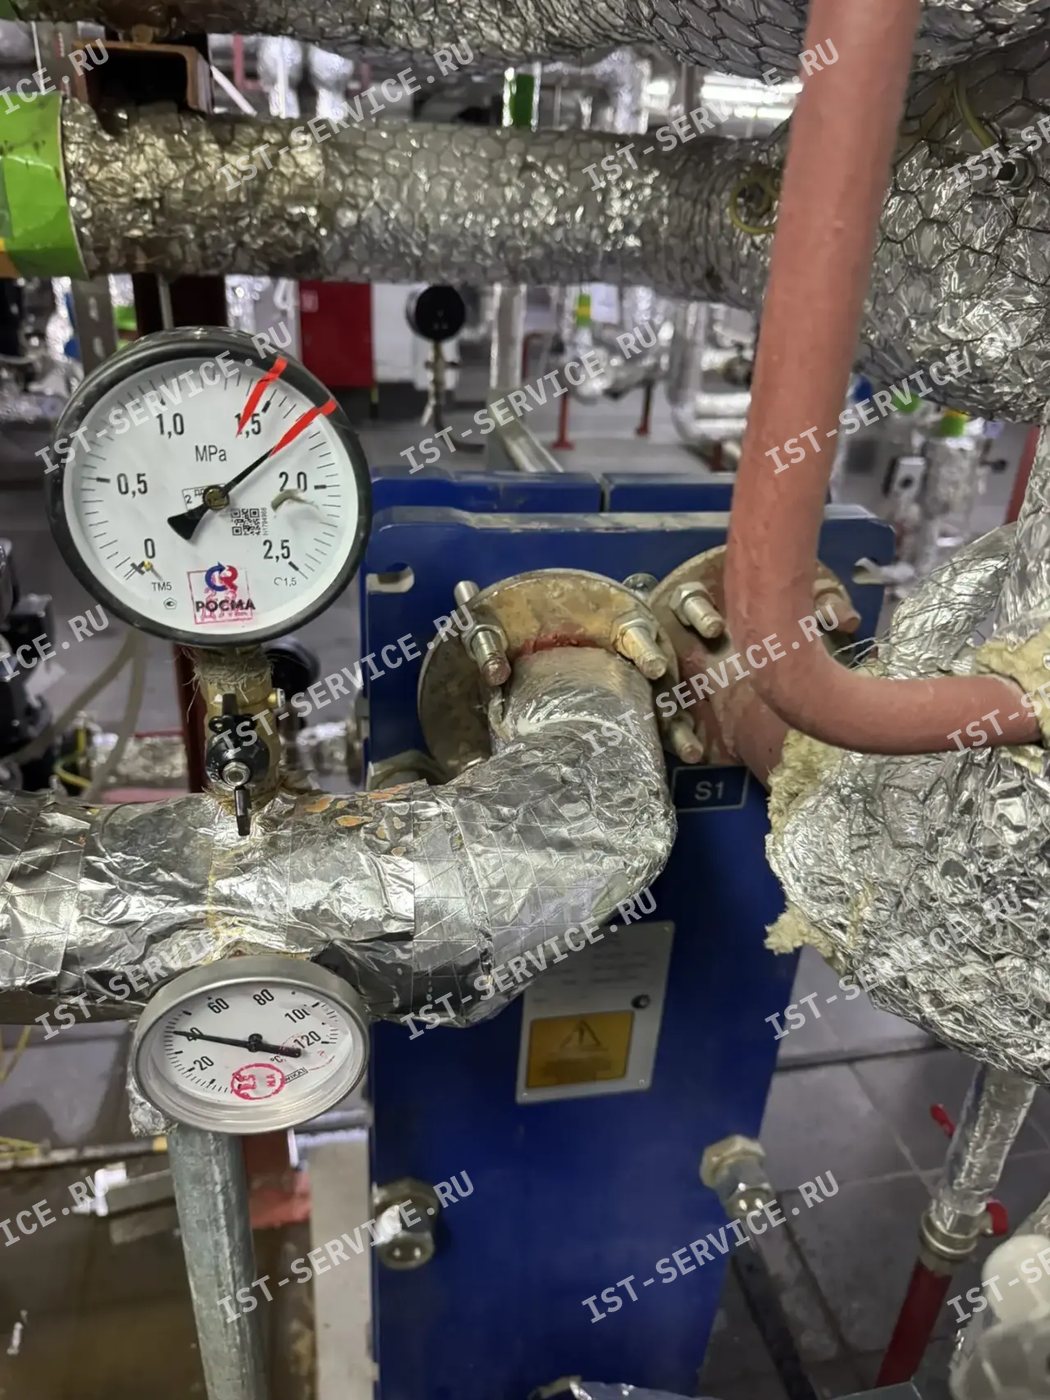
Фотографии с объектов, которые обслуживали.
Что значит «не держит»
Давление упало — дальше разбираются в причине, а не подтягивают стяжки наугад.
Падение с видимой течью между пластинами. Чаще всего — уплотнение: неровно уложено, повреждено, попал мусор в паз, либо пакет затянут недостаточно. Определяется по конкретному месту: видно, из какого межпластинного зазора идёт вода.
Падение без видимой течи наружу. Смотреть на второй контур. Если оттуда идёт вода — дефект пластины. Если нигде ничего не видно, а давление падает — проверять запорную арматуру опрессовочной схемы и наличие воздуха.
Медленное падение в первые минуты, затем стабилизация. Обычно воздух, который не вышел при заполнении. Контур дозаполняется, испытание повторяется.
Течь по патрубку или в районе порта. Вопрос не к пакету, а к присоединению или к состоянию плиты.
Важное: подтяжка стяжек как способ «дожать» течь работает только в узких пределах и только до паспортного размера пакета. Если аппарат уже затянут до нормы, а течь есть — причина не в усилии, и дальнейшая затяжка испортит пластины. Подробно — размер пакета: почему нельзя тянуть до упора и можно ли подтягивать теплообменник.
Что должно остаться в документах
Опрессовка — это то место, где работа становится проверяемой. По её итогам у заказчика должны быть:
- значение испытательного давления по каждому контуру;
- время выдержки;
- результат — падало давление или нет;
- фотофиксация манометра с показаниями;
- дата и подписи.
Фотография манометра — не бюрократия. Через полгода при любом споре о качестве работ это единственное объективное свидетельство того, в каком состоянии аппарат передавался. Что ещё проверить при приёмке — как принять работы.
Опрессовка как отдельная диагностическая процедура
Испытание давлением проводят не только после ремонта. Если аппарат течёт и непонятно, наружная это течь или переток, опрессовка отвечает на вопрос быстрее всего остального — и делает это без разборки.
Логика та же, задача другая: не подтвердить герметичность, а локализовать дефект. Отличия разобраны отдельно: опрессовка как метод диагностики.
После опрессовки
Успешное испытание — ещё не конец. Аппарат нужно правильно вывести на режим: заполнить, удалить воздух, открывать арматуру плавно. Резкий пуск после ремонта — частая причина того, что герметичный на испытании аппарат начинает течь через несколько дней. Порядок — как правильно запускать теплообменник после ремонта.
Частые вопросы
Обязательна ли опрессовка после замены уплотнений?
Да. Замена уплотнений — это полная разборка и сборка пакета, и герметичность сборки подтверждается только испытанием давлением.
Каким давлением опрессовывают теплообменник?
Значение определяется паспортом аппарата и нормами для конкретной системы. Универсальной цифры нет — ориентироваться нужно на документацию, а не на общие рекомендации.
Можно ли опрессовать теплообменник воздухом?
Стандартная практика — гидравлическое испытание водой. Пневматические испытания имеют свои требования безопасности и применяются в ограниченных случаях.
Почему давление падает, хотя течи не видно?
Три основные причины: невышедший воздух, негерметичность самой опрессовочной обвязки или сквозной дефект пластины с перетоком во второй контур. Проверяются именно в этом порядке.
Сколько держат давление?
Время выдержки задаётся методикой испытания для конкретной системы. Слишком короткая выдержка не покажет медленную течь — а именно она чаще всего и встречается.