
«Ремонт теплообменника» — формулировка, за которой скрываются очень разные объёмы работ: от замены комплекта уплотнений за один выезд до полной переборки с заменой пакета пластин. Эта статья — про то, как выглядит полный цикл на объекте, из чего он складывается по времени и какие решения принимаются на каждом шаге.
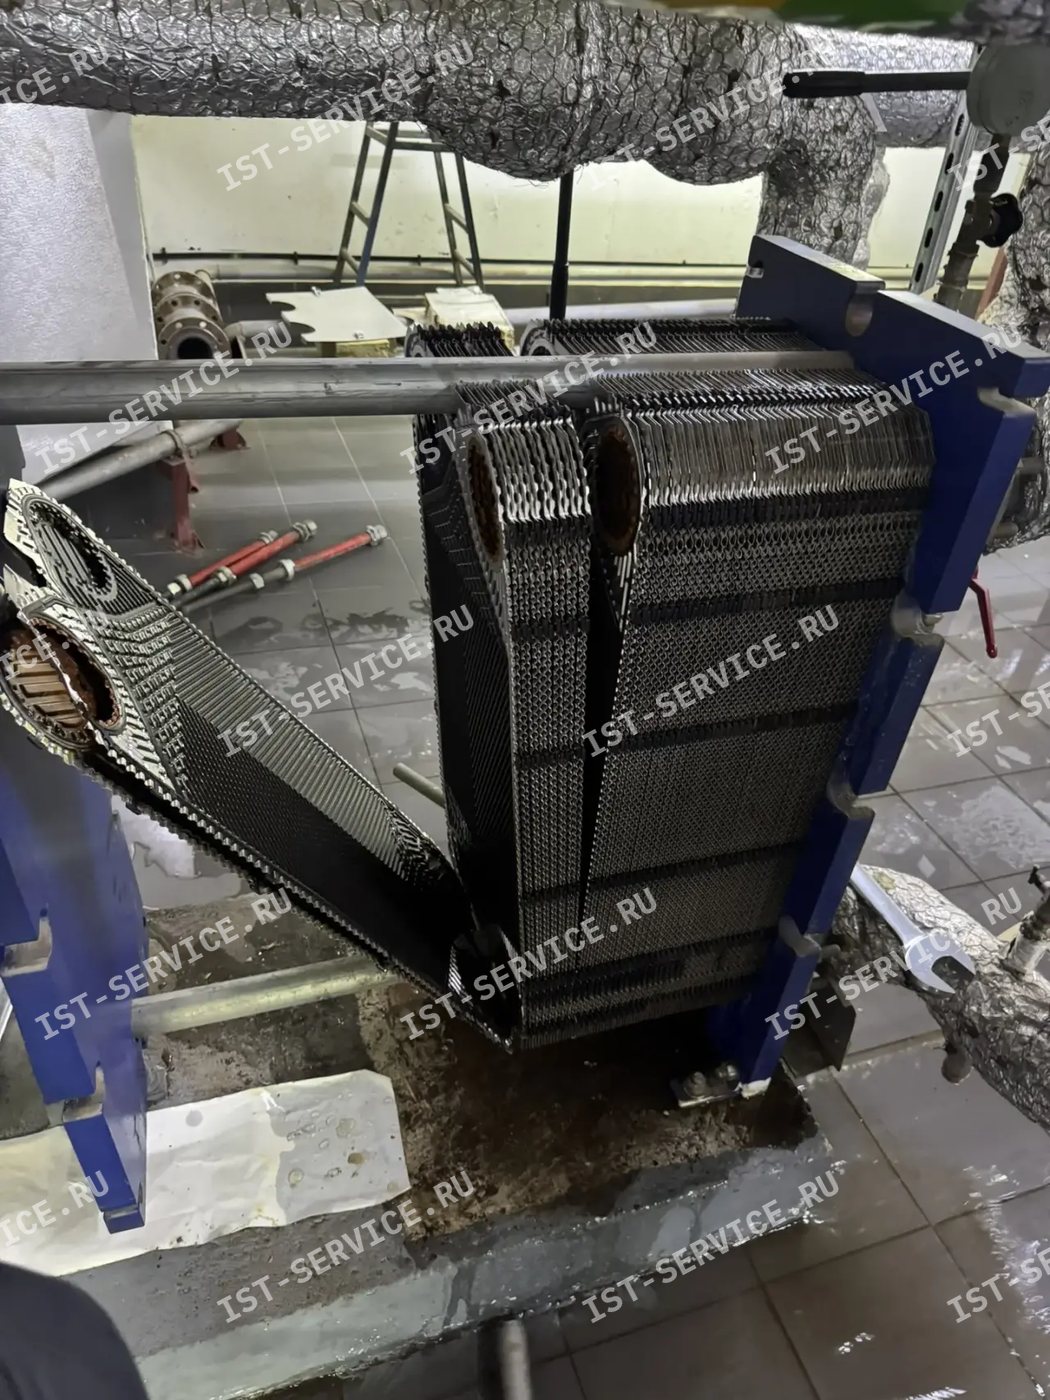

Сразу важное: все работы выполняются на месте. Аппарат не вывозится — разборка, чистка, сборка и опрессовка проходят в помещении теплового пункта, котельной или венткамеры. Это влияет на подготовку объекта, и об этом ниже.
Этап 1. Диагностика и определение объёма
До того как что-то откручивать, нужно понять, что чинить. На этом этапе:
- снимаются фактические параметры: температуры по четырём точкам, давления на входе и выходе каждого контура;
- осматривается аппарат снаружи — течи, следы подтёков, состояние рамы и патрубков, состояние изоляции;
- считывается шильдик и уточняется модель и количество пластин;
- при необходимости проводится опрессовка по контурам — она разделяет наружную течь и внутренний переток.
Результат этапа — не «надо ремонтировать», а конкретный перечень: что менять, сколько уплотнений, нужны ли пластины, требуется ли химия или достаточно механической чистки.
Часто объём определяется уже по симптому и модели — но подтверждается только после раскрытия пакета. Честная формулировка на этом шаге: предварительная смета составляется по диагностике, финальная — после дефектовки, когда видно фактическое состояние каждой пластины. Как формируется смета — разобрано отдельно: как составить смету на ремонт.
Этап 2. Подготовка и остановка
Аппарат выводится из работы: отсекается запорной арматурой по обоим контурам, сбрасывается давление, опорожняется. Порядок действий здесь не формальность — неправильная остановка сама по себе может повредить пластины из-за резкого перепада температур. Подробно: как правильно остановить теплообменник перед обслуживанием.
Со стороны заказчика к этому моменту нужно обеспечить:
- доступ к аппарату со всех сторон, включая место за прижимной плитой — пакет должен раздвинуться;
- площадь под раскладку пластин. Пластины крупного аппарата занимают несколько квадратных метров;
- слив — куда уходит вода из контуров и промывочная жидкость;
- освещение и электропитание;
- исправную отсечную арматуру. Закисшая задвижка, которая не держит, — самая частая причина срыва сроков.
Что именно готовить, собрано в чек-листе: что подготовить на объекте перед работами.
Этап 3. Разборка
Перед ослаблением стяжек фиксируется исходное состояние: измеряется и записывается размер сжатого пакета, фотографируется раскладка. Дальше шпильки ослабляются равномерно, крест-накрест, прижимная плита отводится назад, пластины раздвигаются по направляющей.
Пластины снимаются по одной и раскладываются в том порядке, в котором стояли. Это не педантичность: ориентация и чередование пластин определяют, как пойдут среды, и собрать пакет «как получится» нельзя. Подробности процедуры — в материале как разбирают теплообменник на объекте.
Старые уплотнения снимаются на этом же этапе, если они идут под замену.
Этап 4. Чистка пластин
Здесь два основных подхода, и выбор зависит от характера отложений.
Механическая чистка. Мойка каждой пластины под давлением, мягкими щётками. Хорошо работает по рыхлым отложениям, шламу, органике. Металлические щётки и абразив не применяются — они снимают пассивный слой нержавеющей стали, и пластина после такой «чистки» начинает корродировать. Почему именно так — разобрано в статье почему пластины нельзя чистить металлической щёткой.
Химическая чистка. Пластины замачиваются в растворе реагента, подобранного под тип отложений и материал пластин. Карбонатные отложения механически не снимаются, здесь без химии не обойтись. При этом реагент подбирается не «какой есть»: неподходящий состав или превышенная концентрация повреждают и металл, и уплотнения. Об этом — как выбрать реагент и почему нельзя превышать концентрацию.
На практике эти методы часто комбинируются: сначала химия, затем механическая домывка и ополаскивание.
Отдельный случай — когда разборка не требуется и достаточно безразборной промывки через штатные патрубки. Что выбрать в конкретной ситуации, разобрано здесь: разборная или безразборная промывка.
Этап 5. Дефектовка
Самый содержательный этап и тот, где решается судьба аппарата. Чистая пластина позволяет увидеть то, что под отложениями было незаметно:
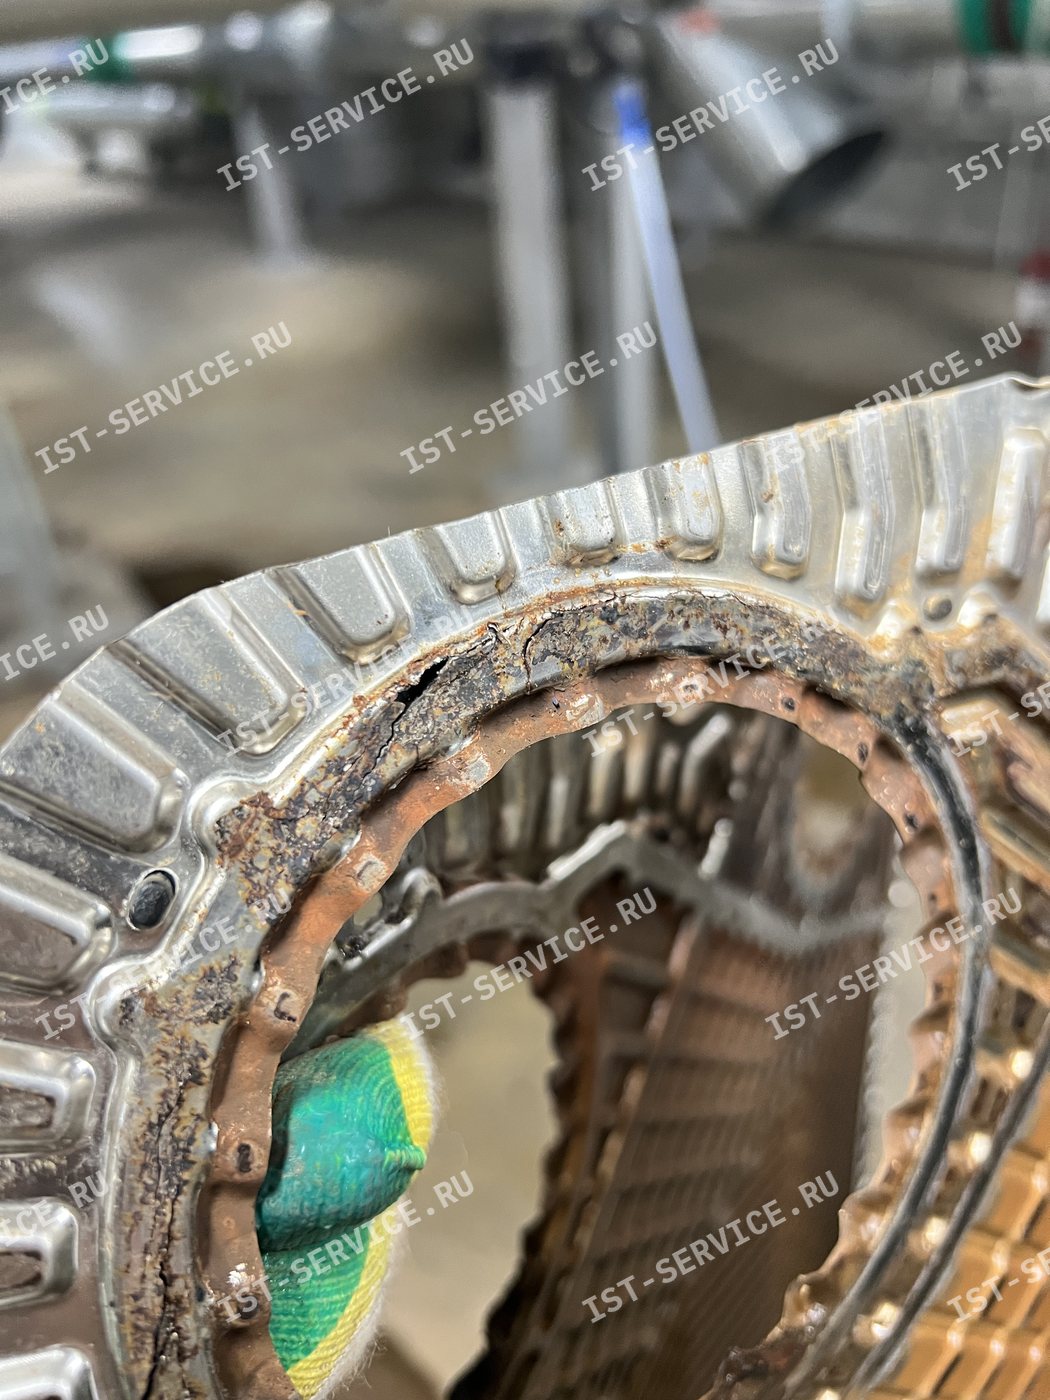
- следы коррозии — точечные углубления, пятна, изменение цвета металла;
- трещины, чаще всего в районе портов — там наибольшие напряжения;
- деформацию — пластина не лежит ровно, гофра смята, кромка волнистая;
- состояние паза под уплотнение — растянутый или повреждённый паз не удержит новую прокладку;
- истончение в зонах интенсивного потока.
По результатам дефектовки формируется решение: какие пластины идут обратно в пакет, какие меняются, нужно ли менять пакет целиком. Иногда именно здесь выясняется, что ремонт нецелесообразен — признаки этого разобраны в материале когда теплообменник уже неремонтопригоден.
Важный момент, который стоит оговорить заранее: дефектовка может изменить смету. Пока пакет закрыт, состояние отдельных пластин неизвестно. Нормальная практика — согласовать изменение объёма до продолжения работ, а не по факту.
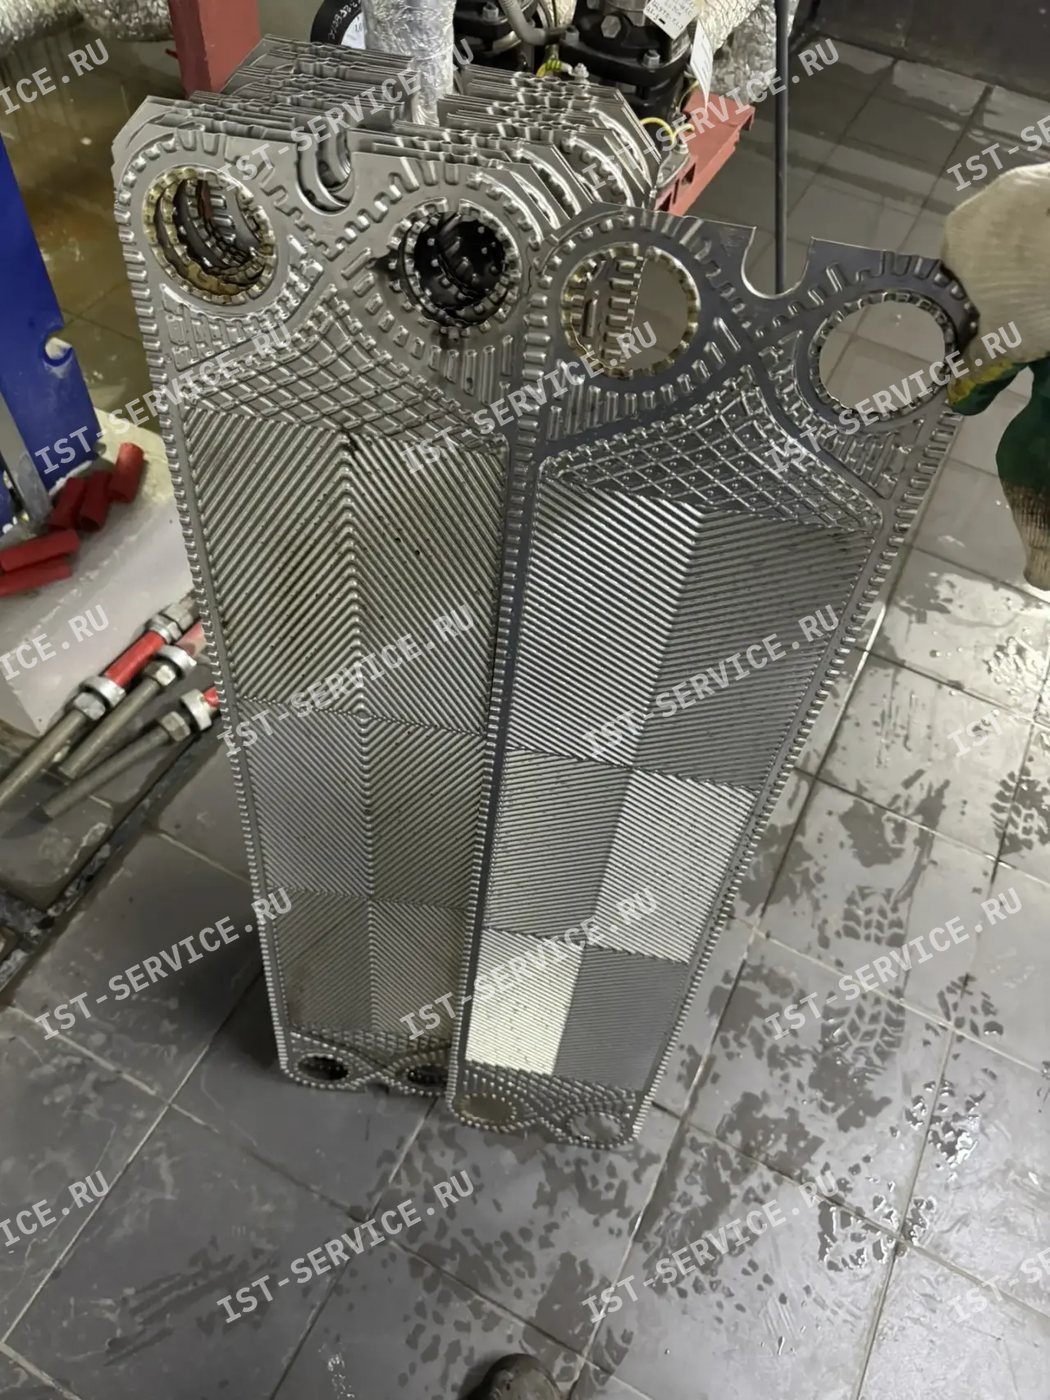
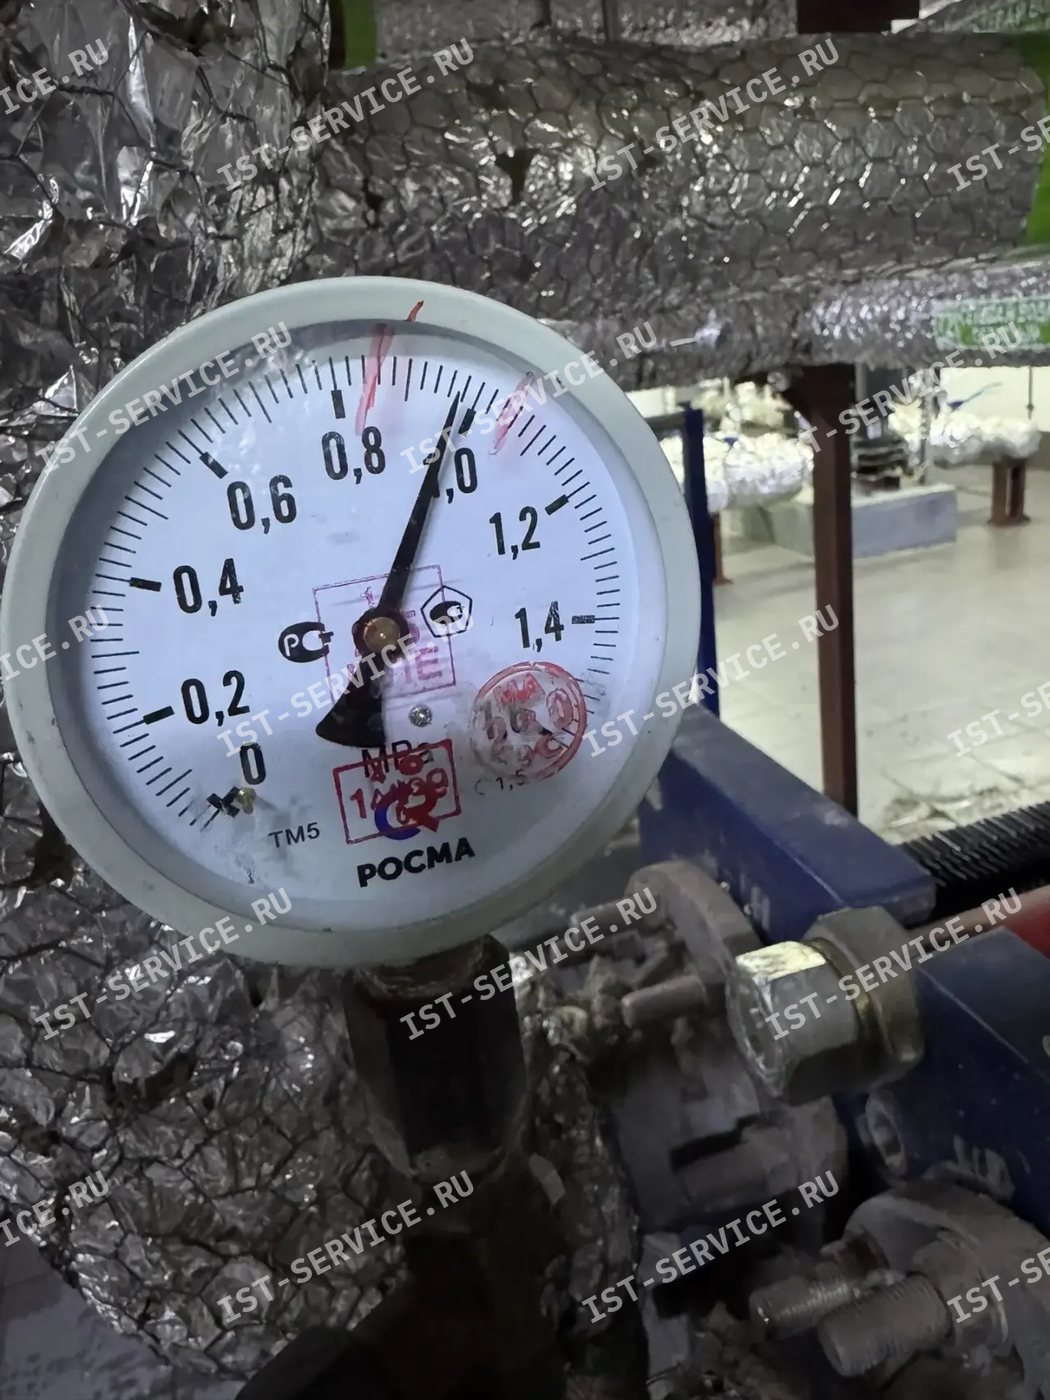

Фотографии с объектов, которые обслуживали.
Этап 6. Замена уплотнений
Уплотнения меняются практически всегда, когда аппарат разбирался. Ставить назад снятые прокладки — плохая идея: резина уже приняла форму под нагрузкой, при повторной сборке она не даёт равномерного прилегания. Почему это приводит к течи через короткое время, разобрано в материале почему приходится менять уплотнения.
Процедура зависит от типа крепления. Клеевые требуют подготовки паза, обезжиривания, нанесения клея и выдержки до сборки — спешка на этом шаге даёт течь. Защёлкивающиеся ставятся быстрее.
Материал уплотнения подбирается под фактическую среду и режим, а не «как было» — если условия эксплуатации изменились, старый материал может уже не подходить. См. как выбрать материал уплотнения.
Этап 7. Сборка
Пластины возвращаются в пакет в исходном порядке и ориентации. Стяжки затягиваются крест-накрест, равномерно, с постоянным контролем размера сжатого пакета по всем четырём углам.
Здесь два одинаково плохих исхода:
- недотяжка — уплотнение не создаёт нужного контактного давления, аппарат течёт сразу или при выходе на режим;
- перетяжка — уплотнение выдавливается из паза, пластины деформируются. Течь появляется позже, зато вместе с необратимым повреждением пакета.
Правильное значение — паспортный размер для конкретной модели, а не «до упора» и не «на глаз». Подробно: размер пакета и почему нельзя тянуть до упора.
Этап 8. Опрессовка
Собранный аппарат испытывается давлением — контуры проверяются раздельно, с выдержкой. Это единственный способ убедиться, что сборка выполнена герметично, до того как в аппарат придёт рабочая среда.
Результат фиксируется: показания манометра, время выдержки, отсутствие падения давления. Испытательное давление назначается по паспорту аппарата и действующим нормам — универсальной цифры здесь нет.
Этап 9. Пуск и вывод на параметры
Аппарат заполняется, из него удаляется воздух, контуры выводятся на рабочий режим постепенно. Резкое открытие задвижек — источник гидроудара, то есть риск повредить только что собранный пакет. Порядок разобран отдельно: как правильно запускать теплообменник после ремонта.
После выхода на режим снимаются контрольные параметры и сравниваются с тем, что было до работ. Это и есть подтверждение результата: не «стало лучше», а конкретные температуры и перепады давления.
Сколько это занимает
Единого ответа нет, и любой, кто называет срок по телефону без модели, называет его наугад. На длительность влияют:
- количество пластин — основной фактор, чистка и переборка масштабируются почти линейно;
- состояние шпилек — закисшая резьба может добавить к работам значительное время;
- наличие уплотнений на складе или срок их поставки;
- доступ и условия на объекте;
- результат дефектовки — если нужны пластины, сроки определяются их поставкой.
Подробный разбор факторов — в материале сроки ремонта: от чего зависят.
Что должно остаться у заказчика
По итогам работ на руках должны быть:
- акт выполненных работ с перечнем;
- данные опрессовки;
- фотофиксация — состояние пластин до и после, дефекты, собранный аппарат;
- параметры до и после работ;
- информация о том, что именно установлено — модель и материал уплотнений, количество, что менялось из пластин.
Последний пункт сильно упрощает следующий ремонт: не придётся заново определять модель и подбирать материал. Что ещё проверить при приёмке — в статье как принять работы.
Частые вопросы
Обязательно ли останавливать теплообменник для ремонта?
Для разборной чистки и замены уплотнений — да, аппарат выводится из работы полностью. Безразборная химическая промывка в части случаев возможна с меньшим простоем; что применимо в конкретной ситуации, определяется после диагностики.
Можно ли заменить только уплотнения, без чистки пластин?
Технически можно, но смысла в этом мало: аппарат всё равно разбирается, и не почистить открытый пакет — значит собрать его с отложениями, которые продолжат снижать мощность.
Что делать, если при дефектовке нашли повреждённые пластины?
Решение зависит от их количества и характера повреждений. Частичная замена возможна не всегда, иногда рациональнее менять пакет. Объём и стоимость согласовываются до продолжения работ.
Ремонт делается на объекте или аппарат вывозится?
На объекте. Разборка, чистка, замена уплотнений, сборка и опрессовка выполняются в помещении, где стоит теплообменник.
Даётся ли гарантия на ремонт?
Да, гарантия на работы фиксируется в договоре под конкретный объект. Обычный срок — 12 месяцев.